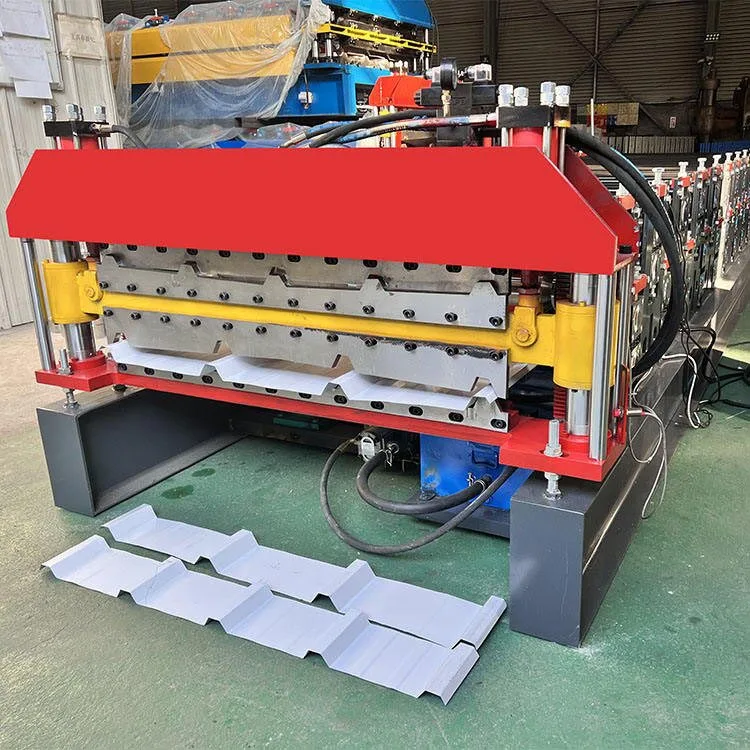
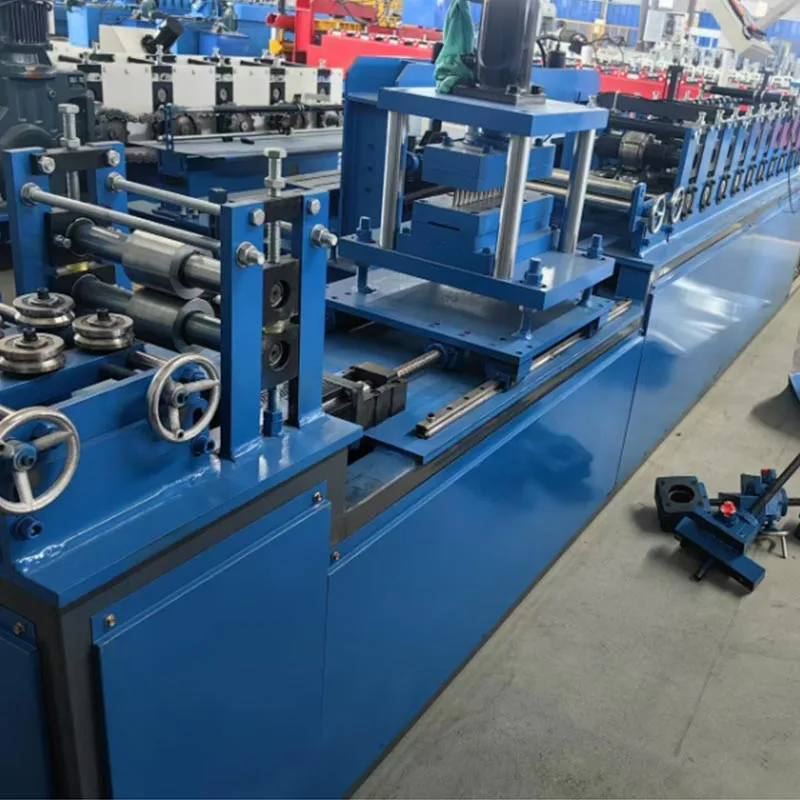
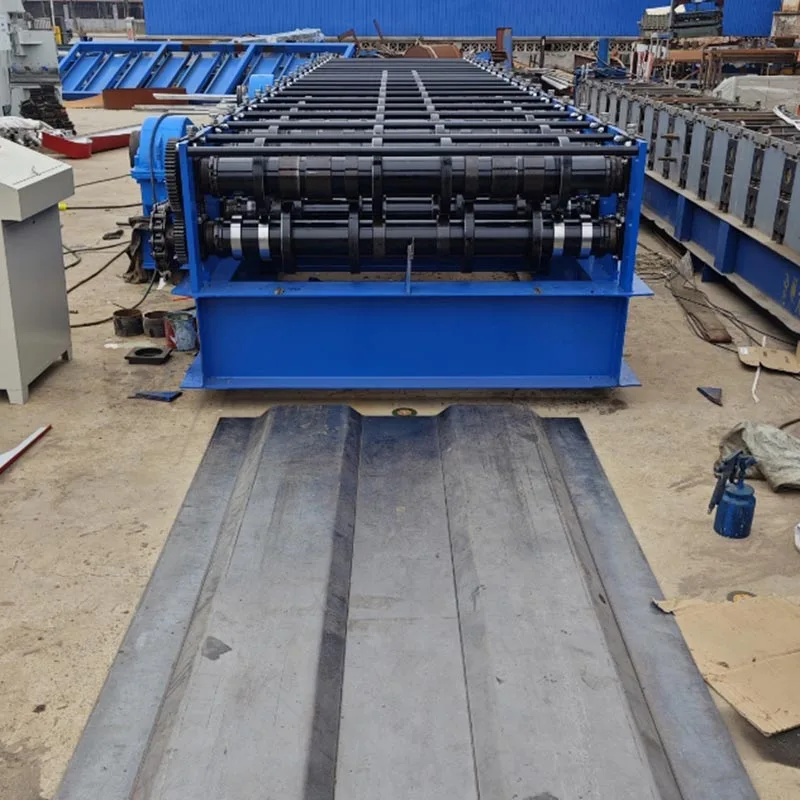
Máquina formadora de rollos de acero accionada por caja de engranajes
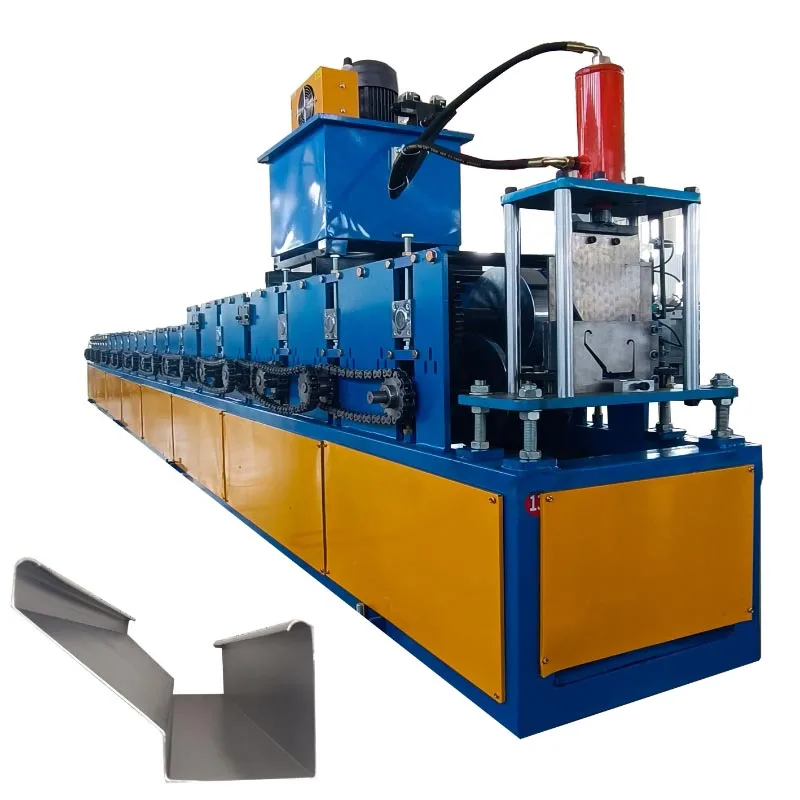
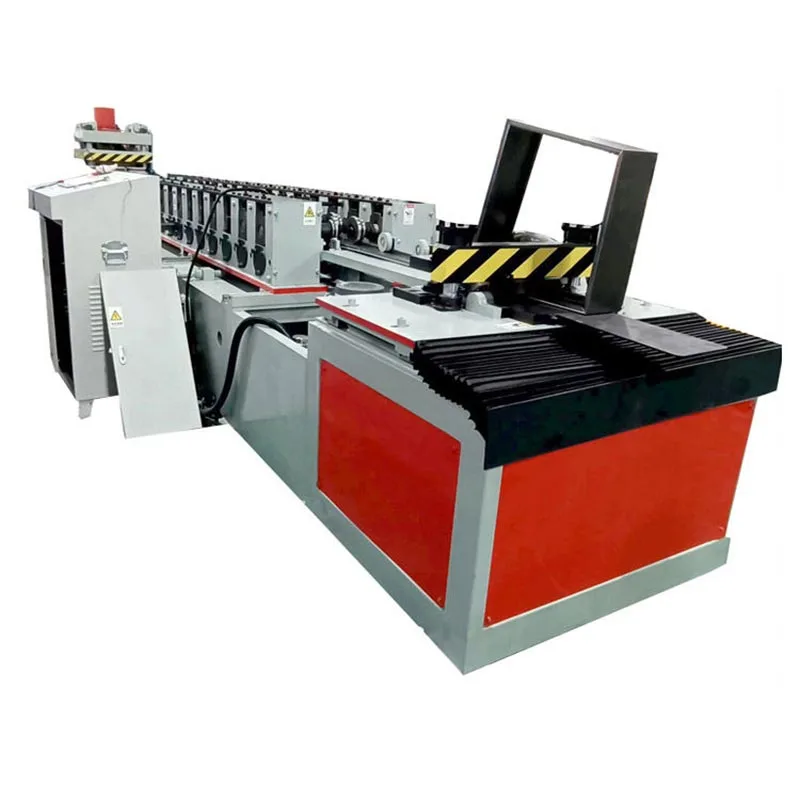
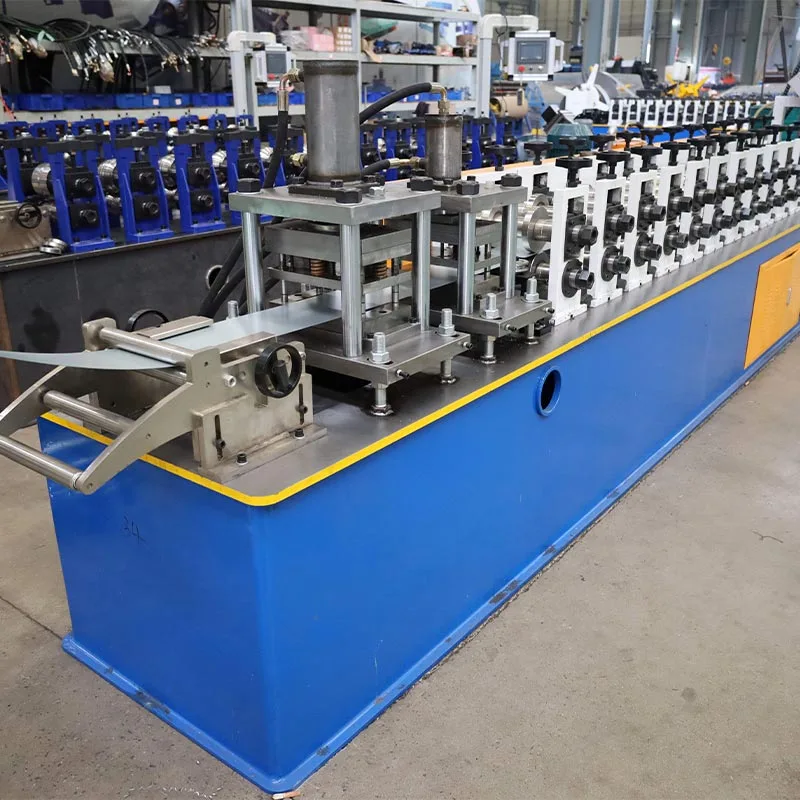
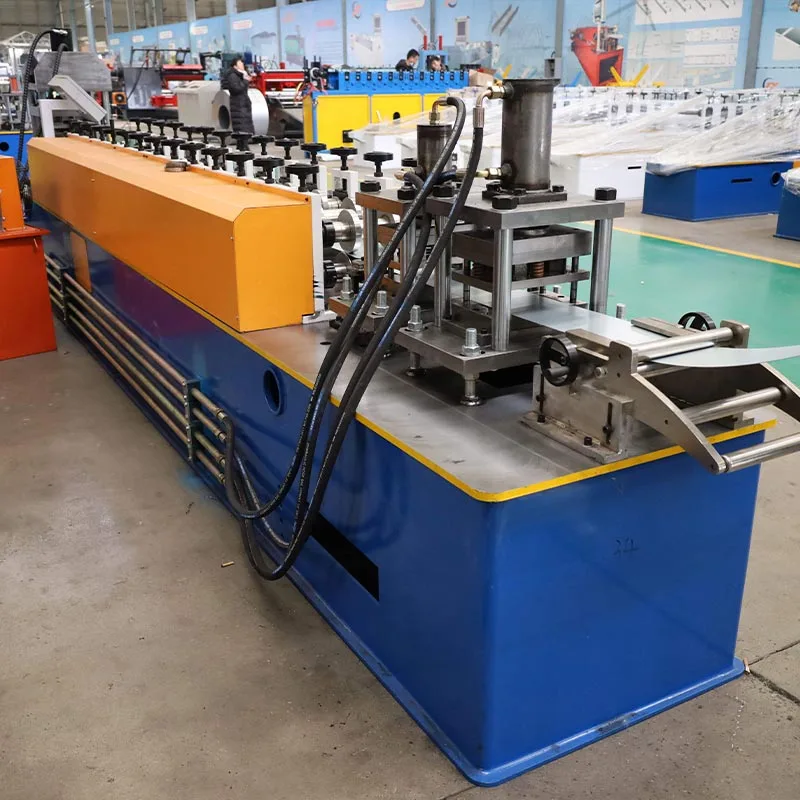
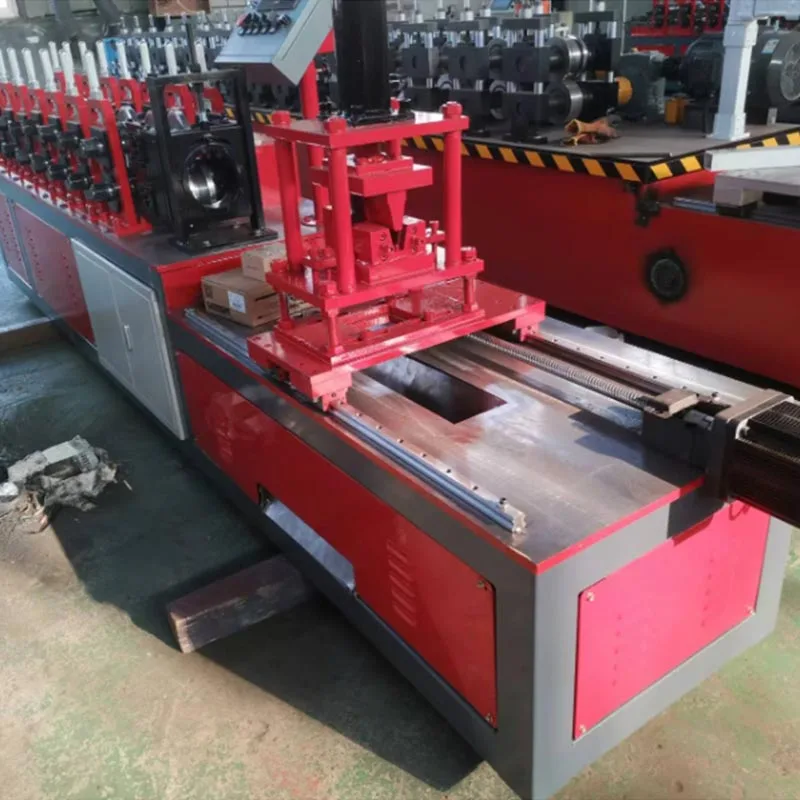
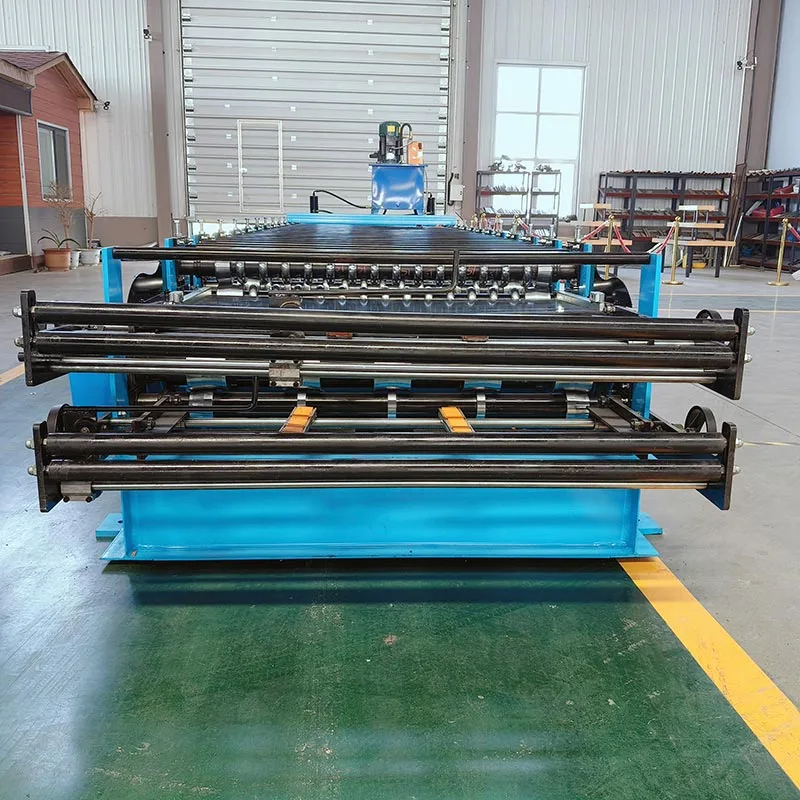
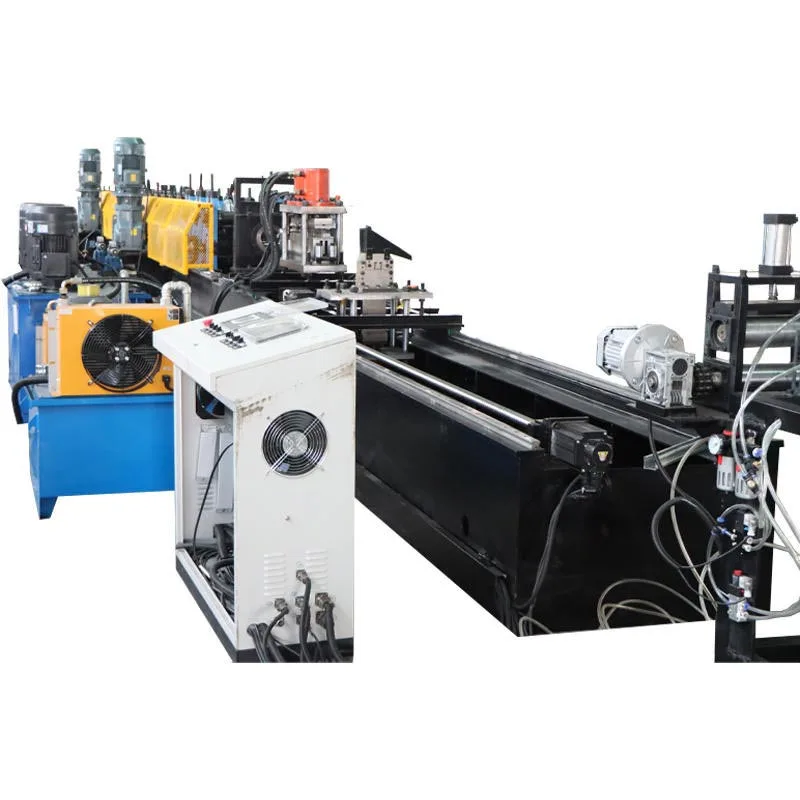
Una máquina perfiladora de acero accionada por caja de engranajes producida por Parfu International Trading Co., Ltd. es una potente máquina industrial. Se utiliza en la industria de la construcción. Esta máquina procesa bobinas de acero en bruto. Produce piezas de construcción precisas. Estas piezas se denominan montantes, pistas y canales de acero.
Forman el esqueleto o "hueso de dragón" de los edificios modernos. Esta máquina formadora de rollos de acero accionada por caja de engranajes transforma
construcción. Reemplaza el trabajo manual lento por una producción rápida y automatizada.
El nombre "Gear Box" proviene de su sistema de propulsión central. Este sistema utiliza engranajes endurecidos para ofrecer una fuerza inmensa,
durabilidad y funcionamiento suave. Estas máquinas para estructuras de acero con caja de engranajes pueden funcionar durante largos períodos bajo cargas pesadas.
ellos
son los caballos de batalla de la fabricación de estructuras de acero de calibre ligero (LGS).
¿Cómo funciona?
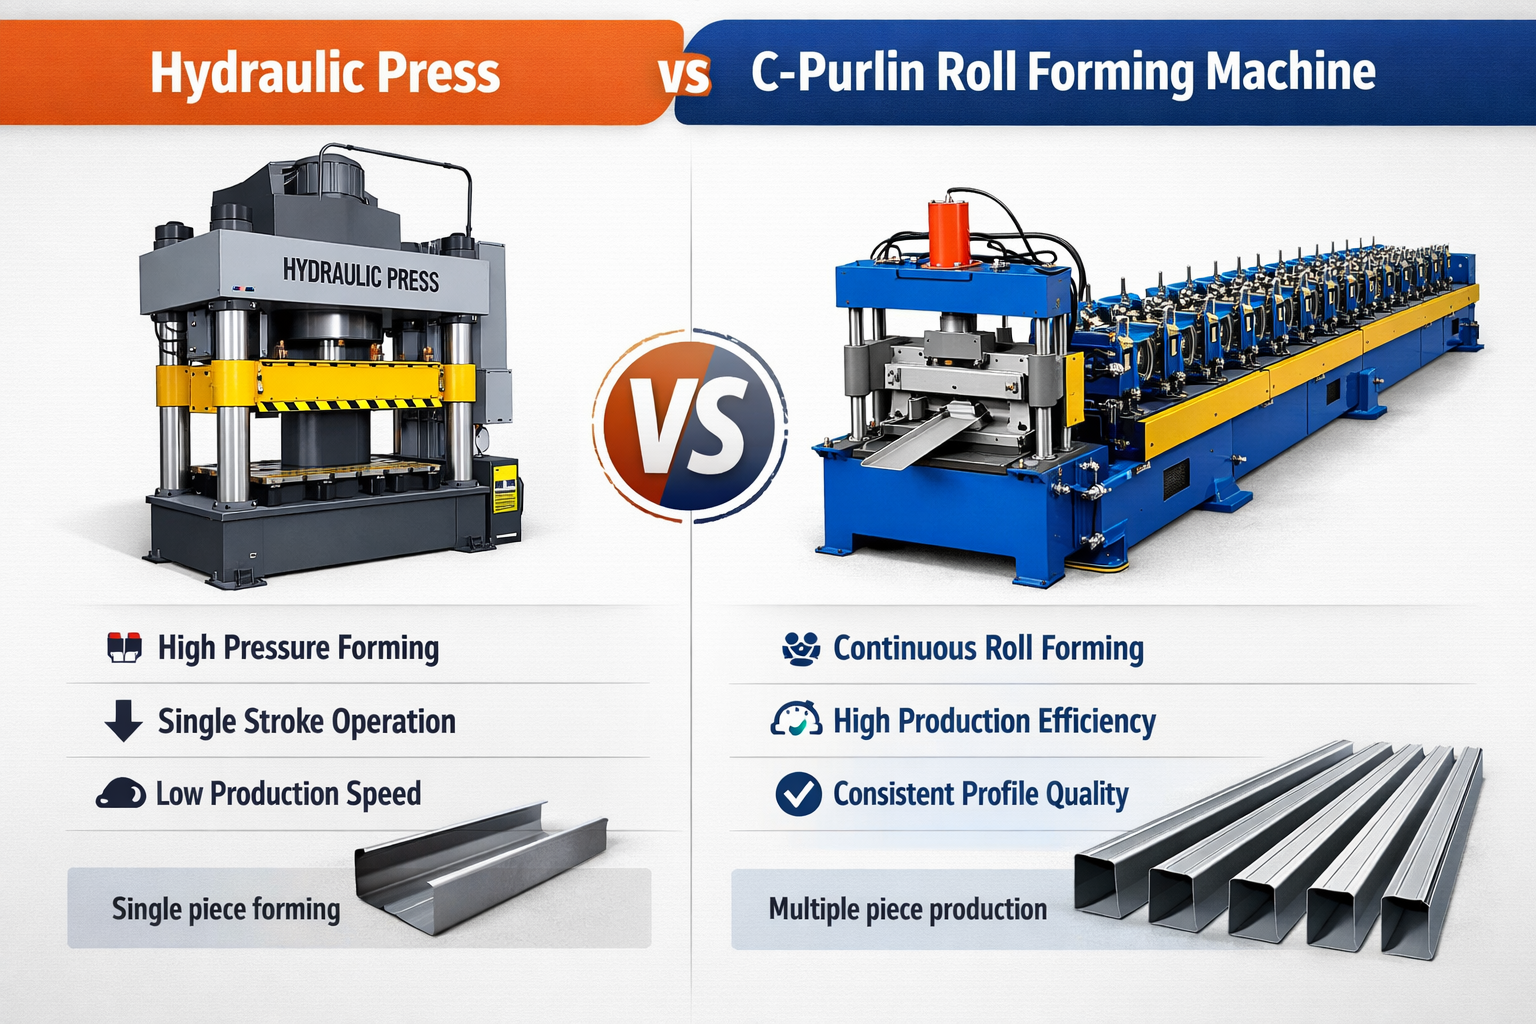
Una máquina formadora de rollos de acero accionada por caja de engranajes es un sistema de perfilado. Da forma al metal paso a paso de forma continua y automatizada.
proceso. Este sistema transforma la materia prima en marcos terminados sin parar.
A. Desenrollador / Desenrollador
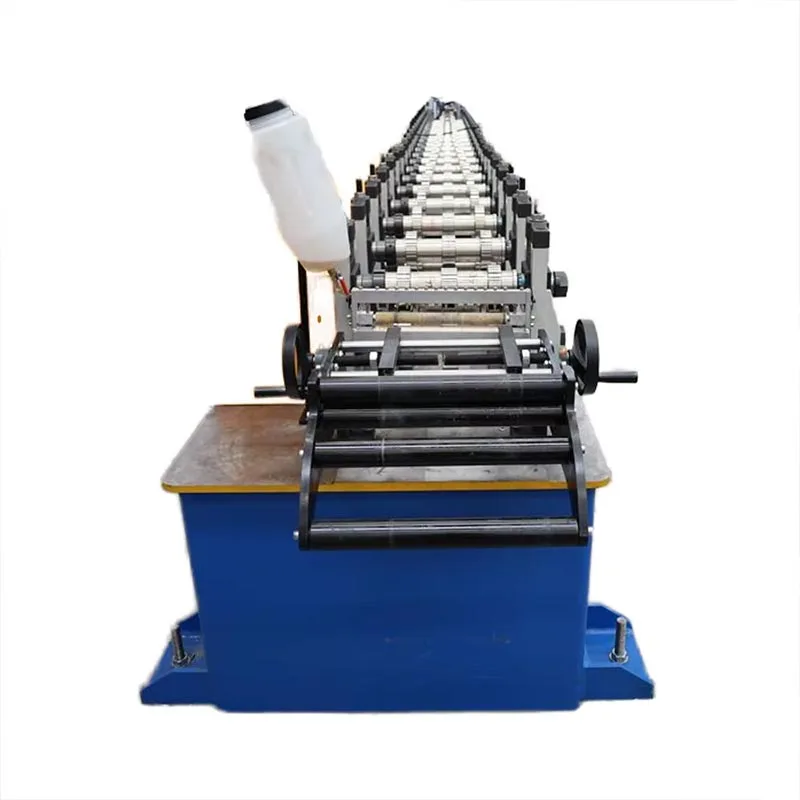
Este es el punto de partida. Un desenrollador de alta resistencia sostiene la gran bobina de acero. Desenrolla suavemente la bobina y
lo introduce en la máquina. Muchos desbobinadores tienen un freno motorizado. Esto asegura una tensión constante y controlada.
alimentar. Evita que la bobina se desenrede sin control.
B. Guía de alimentación y unidad niveladora
Esta sección guía la tira hacia la máquina y aplana su curva inicial. Esta curva debe eliminarse para que
el producto final es recto y dimensionalmente preciso.
C. Laminadora/estación de conformado
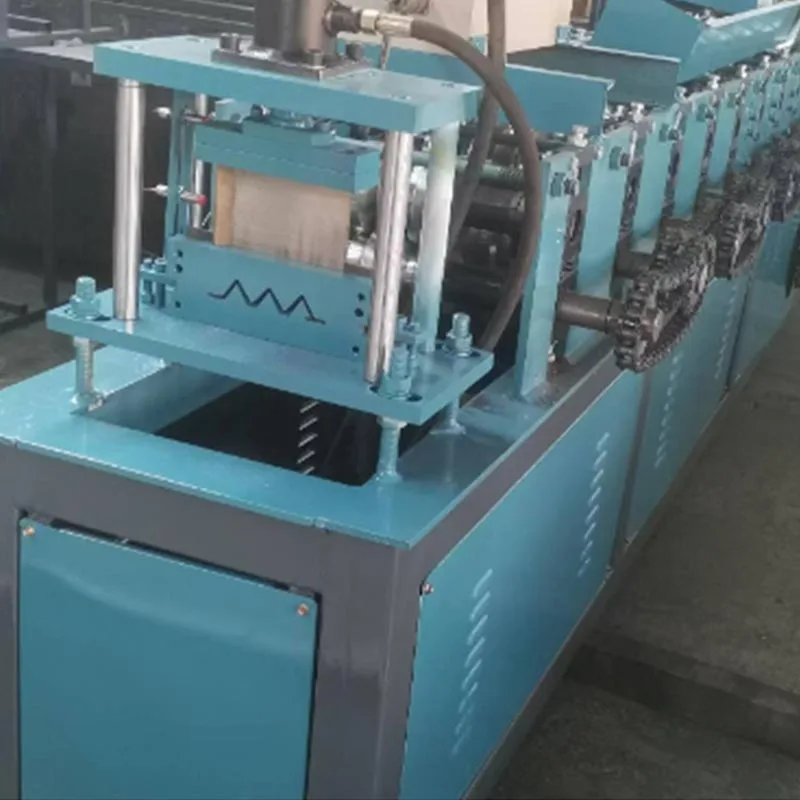
Este es el corazón de la máquina. Consiste en una serie de ejes rodantes emparejados. En estos ejes, diseñados a medida
Se montan rodillos formadores (o troqueles).
Conformado progresivo: La fleje de acero pasa por cada par de rodillos. Cada estación realiza un pequeño e incremental
doblar. Las primeras estaciones podrían empezar a arrugar los bordes. Las estaciones posteriores pliegan gradualmente el metal en una
Forma de C, forma de U u otro perfil complejo.
Transmisión por caja de engranajes: cada par de ejes en la estación de formación está conectado a un eje impulsor central. Esta conexión es
realizado a través de una robusta caja de cambios. Los engranajes bloquean todos los rodillos en perfecta sincronización. Esto elimina el deslizamiento, garantizando
un producto consistente y de alta calidad.
D. Unidad de punzonado y entallado
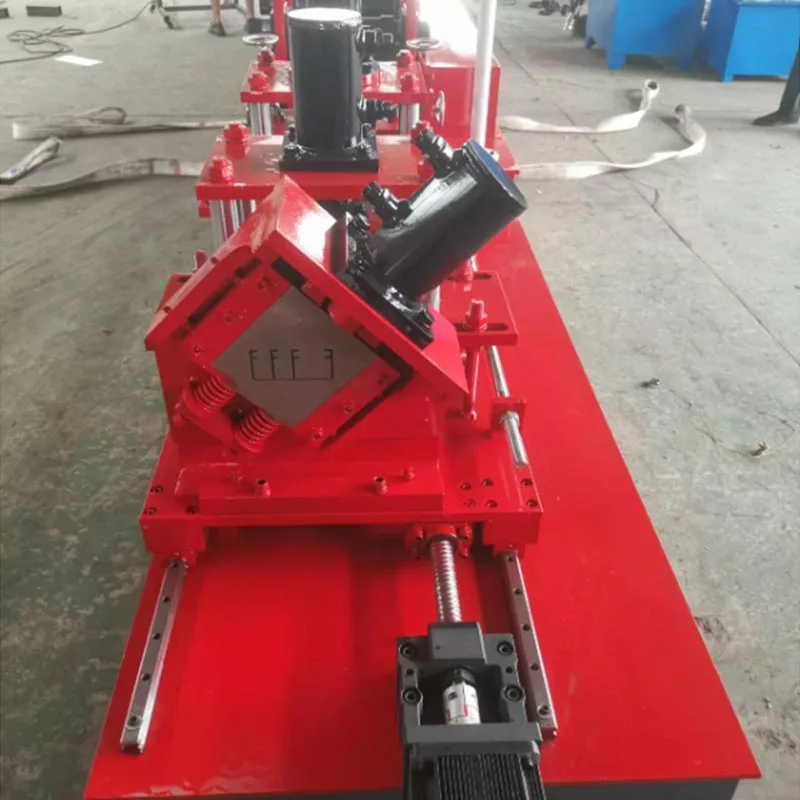
Esta máquina formadora de rollos de acero accionada por caja de engranajes a menudo incluye una estación de punzonado integrada. Utiliza accionamiento hidráulico o servoaccionado.
punzones para crear agujeros en la red del montante. Esto agrega una funcionalidad crítica más allá de la forma básica. Estos agujeros son para
cableado eléctrico, tuberías de plomería y conductos mecánicos. Las unidades de entallado pueden cortar secciones en los extremos de la
montantes. Esto permite una conexión más fácil a pistas u otros componentes.
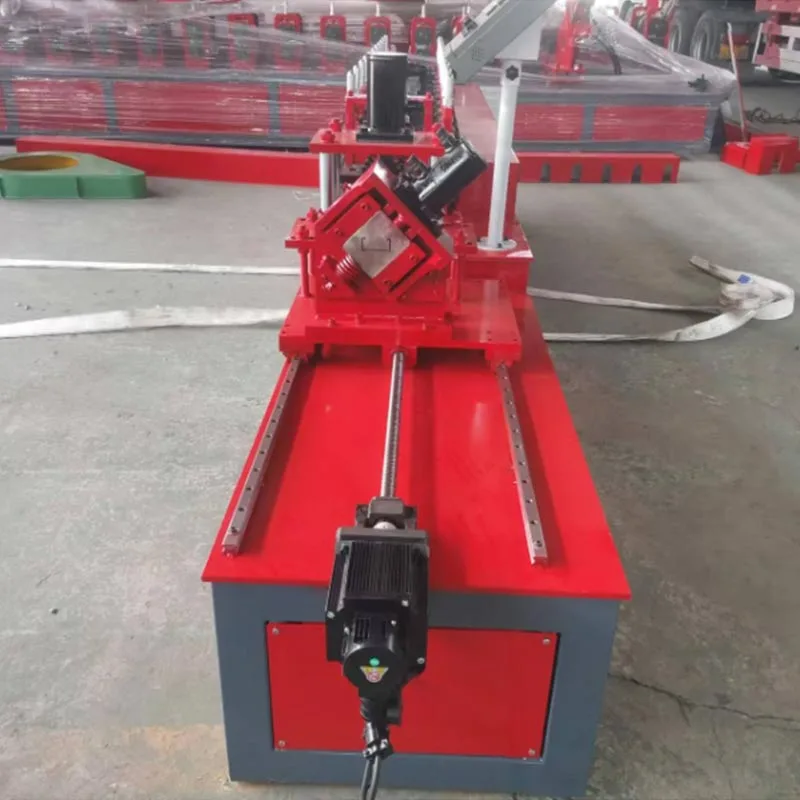
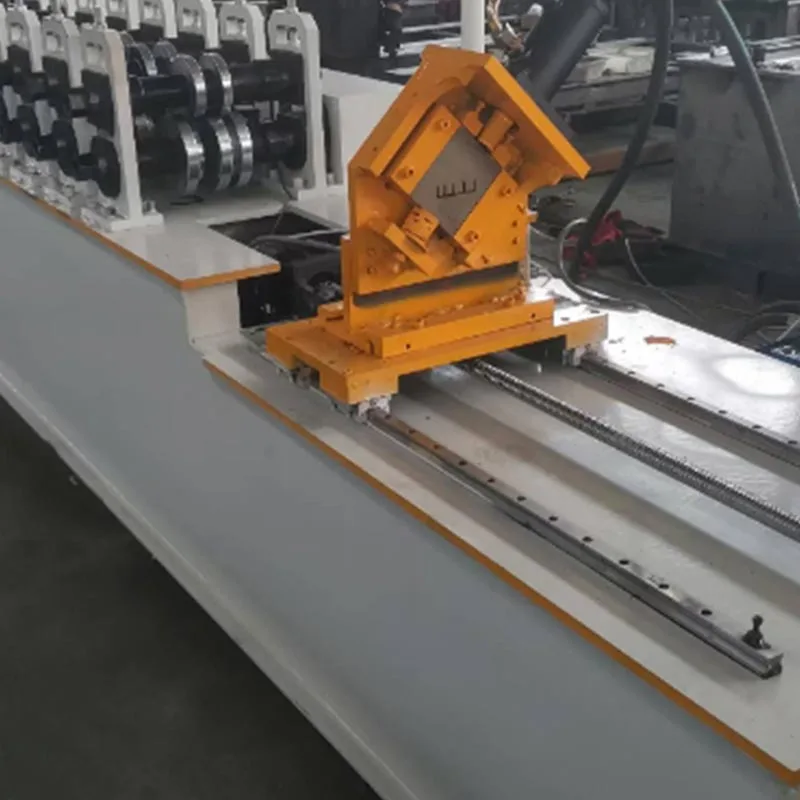
E. Sistema de corte
Una vez completamente formado, el acero se corta a la medida adecuada. Esto se hace utilizando uno de dos sistemas principales:
Flying Cut-Off: Este es un sistema de alta velocidad. La unidad de corte se mueve sincrónicamente con el perfil móvil durante el
cortar. Luego regresa a su posición inicial. Esto permite una producción continua sin parar. Es ideal para
salida de alto volumen.
Corte estático: La máquina se detiene brevemente para cada corte. Una cizalla hidráulica o una sierra cortan limpiamente el perfil. es un
Solución más simple y robusta que es un poco más lenta.
F. Sistema de control (PLC y HMI)
Un controlador lógico programable (PLC) es el cerebro de la máquina. Un operador utiliza una interfaz hombre-máquina (HMI)
Pantalla táctil para controlarlo todo. El operador ingresa parámetros como:
Tipo de perfil (p. ej., montante, riel)、Longitud deseada、Cantidad、Patrón de punzonado y espaciado
El PLC ejecuta estos comandos con alta precisión. Gestiona el desbobinador, los rodillos, los punzones y la cortadora.
G. Mesa de salida / Mesa de salida
En la etapa final, las piezas cortadas a medida se transportan fuera de la máquina. Luego se apilan cuidadosamente y están listos.
para agrupamiento y transporte.
Parámetros y especificaciones convencionales
Especificaciones esenciales a considerar:
Espesor del Material (Calibre): Define la capacidad de la máquina por el rango de espesor de acero con el que es compatible.
con, normalmente de 0,4 mm a 2,0 mm (cubriendo alrededor de calibre 25 a 12).
Ancho del material: este parámetro establece el límite para la brida del montante más profunda. Un montante de 150 mm, por ejemplo, requiere una
bobina de aproximadamente 300 mm de ancho.
Velocidad de Conformado: Indica cuántos metros de perfil se producen por minuto (mpm). Las velocidades típicas varían de 15 a
superiores a 45 mpm, directamente influenciados por la potencia y el diseño de la máquina.
Estaciones de rodillos: el número de etapas de formación determina directamente la precisión del producto. Más estaciones permiten una navegación más fluida y
perfiles más complejos. Las máquinas básicas tienen de 12 a 16 estaciones; Los modelos avanzados tienen 20 o más.
Diámetro y material del eje: Los ejes deben ser fuertes y rígidos. Las máquinas de alta calidad utilizan materiales sólidos con alto contenido de carbono.
ejes de acero. A menudo se endurecen y rectifican para lograr precisión y una larga vida útil. Los diámetros comunes son 65 mm, 70 mm y
80 mm.
Material del rodillo: Los rodillos formadores ofrecen una resistencia al desgaste excepcional, lograda mediante el uso de acero de aleación de alta calidad.
(Cr12, Cr12MoV) y endurecerlos a HRC 58-62.
Potencia del motor principal: Esta es la potencia del motor de accionamiento en kilovatios (kW), que determina el par de la máquina y
Capacidad para materiales más gruesos. Las clasificaciones comunes varían de 5,5 kW a 22 kW o más.
Sistema de control: El sistema de control consta del PLC (por ejemplo, Siemens, Mitsubishi) y la pantalla HMI.
Capacidad de Punzonado: El rendimiento de la unidad de punzonado, medido por su máximo de agujeros por minuto y su capacidad de punzonado.
fuerza (tonelaje).
Ventajas clave
La máquina formadora de rollos de acero accionada por caja de engranajes ofrece ventajas sustanciales sobre la fabricación manual y las estructuras alternativas.
sistemas.
Eficiencia extremadamente alta: una máquina puede producir cientos de metros de marcos cada hora. Automatiza el trabajo
de decenas de trabajadores manuales.
Precisión y consistencia superiores: cada pieza producida es idéntica. Esto elimina el error humano. conduce a
Montaje in situ más rápido, más fácil y más preciso. Los edificios se elevan más rectos y verdaderos.
Notable resistencia y durabilidad: el sistema de transmisión de la caja de cambios es increíblemente robusto. Está diseñado para trabajos pesados,
Uso continuo en entornos industriales. Tiene una larga vida útil con un mantenimiento mínimo.
Gran Flexibilidad: Cambiando el juego de rodillos (una "forma de rollo"), una misma máquina puede producir diferentes perfiles.
Un fabricante puede pasar rápidamente de fabricar montantes a rieles o jambas. Esto añade una tremenda versatilidad de producción.
Reducción significativa de costos: la inversión inicial se ve compensada por un poderoso retorno. La máquina baja drásticamente
costos laborales, reduce el desperdicio de material y acelera la finalización del proyecto, lo que aumenta la rentabilidad general.
Seguridad mejorada: la automatización reduce la necesidad de que los trabajadores manipulen chapas afiladas con herramientas. Esto reduce el
riesgo de cortes, torceduras y otras lesiones en el taller.
Escenarios de uso primario
Estas máquinas formadoras de rollos de acero impulsadas por cajas de engranajes son esenciales en cualquier operación que involucre estructuras de acero livianas.
Construcción de edificios residenciales: estas máquinas se utilizan comúnmente para producir componentes para interiores y
Paredes exteriores, vigas de piso y vigas de techo en edificios residenciales y de departamentos.
Construcción comercial: esta máquina es ideal para producir componentes para particiones interiores, rejillas de techo y
Muros cortina exteriores en edificios comerciales como oficinas, hoteles, hospitales y escuelas.
Construcción industrial: para la construcción de almacenes, fábricas y otras estructuras industriales de gran escala donde
Se requieren luces y líneas limpias.
Plantas de fabricación de acero conformado en frío (CFS): estos son los principales clientes. La empresa se especializa en
Fabricación de paneles de pared prefabricados, cerchas y otros componentes para la industria de la construcción.
Construcción Modular y Prefabricada: Este es un campo en crecimiento. La precisión de los componentes fabricados a máquina es perfecta.
para construcción modular fuera del sitio, donde los paneles se construyen en una fábrica y se ensamblan en el sitio.
El flujo de trabajo de producción
El proceso desde la materia prima hasta el producto terminado es un flujo continuo y optimizado.
Paso 1: Orden y Programación
El operador transfiere todas las especificaciones del pedido, incluidas las dimensiones del perfil, la longitud, la cantidad y el punzonado.
patrones: desde la orden de compra directamente al PLC de la máquina mediante la pantalla HMI.
Paso 2: Carga de material
Después de que un montacargas carga una bobina en el desenrollador, el operador introduce el extremo delantero a través de la unidad niveladora y
en los primeros rodillos formadores.
Paso 3: Configuración de la máquina (cambio de rollo, si es necesario)
Cambiar a un perfil diferente requiere que el operador cambie los rodillos formadores en los ejes, un proceso que
representa el paso que consume más tiempo en un cambio. Las máquinas modernas pretenden hacer que este proceso sea lo más rápido posible.
posible.
Paso 4: El proceso de formado y punzonado
El operador pone en marcha la máquina. El desbobinador alimenta la banda de acero. Durante el conformado, la unidad de punzonado
crea simultáneamente agujeros preprogramados.
Paso 5: Cortar a medida
El perfil totalmente formado y troquelado llega al sistema de corte. Un sistema de corte volante se mueve con el perfil,
realiza un corte limpio y regresa a su posición inicial. El proceso es continuo.
Paso 6: salida y apilamiento
Las piezas terminadas se transportan, apilan, empaquetan y etiquetan, dejándolas listas para su envío.
Paso 7: Control de calidad
Para garantizar una calidad constante, los trabajadores realizan controles periódicos de las dimensiones, la forma y la ubicación de los orificios en comparación con
especificaciones. Esto garantiza la calibración continua de la máquina y el cumplimiento de los estándares.
Etiquetas calientes: Máquina formadora de rollos de acero accionada por caja de engranajes
Envíe una consulta a Parfu para obtener información sobre precios y proyectos de máquinas perfiladoras, máquinas de paneles sándwich y accesorios para máquinas perfiladoras. Garantizamos una respuesta dentro de las 24 horas.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.política de privacidad